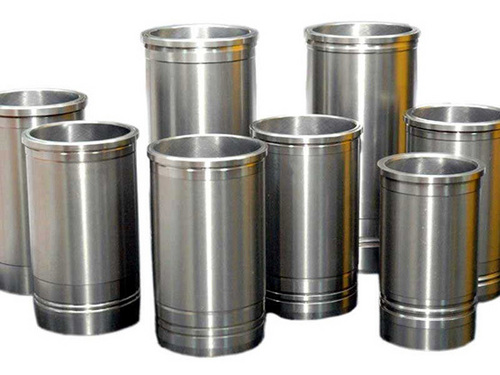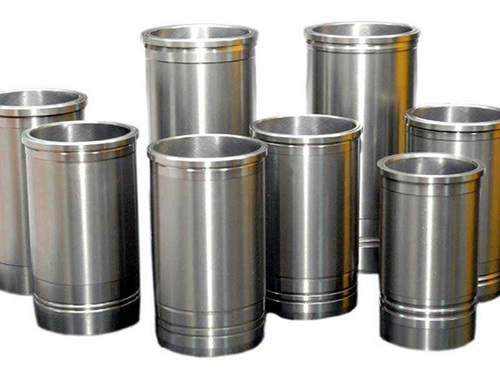


सेंट्रीफ्यूगल कास्टिंग - कास्टिंग इंडिया
नवीनतम कीमत पता करें

स्टॉक में
उत्पाद अवलोकन
प्रमुख विशेषताऐं
इस प्रक्रिया को स्थायी मोल्ड विधि के समान वर्गीकृत किया जा सकता है, यहां जैसे ही पिघली हुई धातु डाली जा रही है, एक स्थायी धातु मोल्ड 300 से 3000 आरपीएम तक की उच्च गति पर अपनी धुरी के चारों ओर घूमता है। यह क्षैतिज, ऊर्ध्वाधर या झुकाव वाली स्थिति में हो सकता है। नतीजतन, पिघली हुई धातु को सेंट्रीफ्यूगल रूप से अंदर की मोल्ड दीवार की ओर फेंक दिया जाता है। ठंडा होने के बाद जम जाता है। इटा आमतौर पर एक महीन दाने वाली ढलाई होती है जिसमें बहुत महीन दाने वाले पाउटर व्यास होते हैं। सेंट्रीफ्यूगल कास्टिंग के लिए मोल्ड को तीन प्रकारों में विभाजित किया जा सकता है: * द परमानेंट मोल्ड: स्टील, आयरन या ग्रेफाइट से बना। मोल्ड लाइफ को बढ़ाने के लिए अंदर की सतह को पतले रिफ्रैक्टरी वॉश से कोट किया जाता है। कोटिंग से पहले मोल्ड को पहले से गरम किया जाता है, ताकि कोटिंग को सुखाया जा सके और मोल्ड की सतह के चिपकने में सुधार हो सके। * रैम्ड मोल्ड: इसमें स्टील मेटल फ्लास्क होता है, जो रिफ्रैक्टरी मोल्डिंग मिक्स की एक परत के साथ पंक्तिबद्ध होता है। अंदर की परत को एक रिफ्रैक्टरी वॉश से कोट किया जाता है जिसे सूखने और सख्त होने तक बेक किया जाता है। * स्पून या सेंट्रीफ्यूगली कास्ट मोल्ड: मेटल फ्लास्क में स्लरी के रूप में आग रोक सामग्री का एक पूर्व निर्धारित द्रव्यमान डाला जाता है। रोटेशन पर फ्लास्क आग रोक सामग्री को फ्लास्क की दीवार पर सेंट्रीफ्यूज करता है। रोटेशन बंद हो जाता है और घोल का तरल भाग निकल जाता है। यह मोल्ड को एक आग रोक कोटिंग के साथ छोड़ देता है, जिसे उपयोग करने से पहले सूखने तक बेक किया जाता है।
कंपनी का विवरण
कास्टिंग इंडिया, null में तमिलनाडु के कोयंबटूर में स्थापित, भारत में निवेश कास्टिंग का टॉप निर्माता,निर्यातक,आपूर्तिकर्ता है। कास्टिंग इंडिया ट्रेड इंडिया के सूचीबद्ध उत्पादों के सत्यापित और विश्वसनीय विक्रेताओं में से एक है। आपूर्ति और व्यापार के अपने व्यापक अनुभव के साथ, कास्टिंग इंडिया ने उच्च गुणवत्ता आदि के साथ बाजार में अपने लिए एक प्रतिष्ठित नाम बनाया है। ग्राहक केंद्रित दृष्टिकोण पर ध्यान केंद्रित करते हुए, कास्टिंग इंडिया की अखिल भारतीय उपस्थिति है और पूरे देश में एक विशाल उपभोक्ता आधार को पूरा करता है। कास्टिंग इंडिया से ट्रेड इंडिया के गुणवत्ता-सुनिश्चित उत्पादों () को थोक में खरीदें।
व्यापार के प्रकार
निर्माता, निर्यातक, आपूर्तिकर्ता
कर्मचारी संख्या
13
जीएसटी सं
33AAFFC6122Q2ZB
Explore in english - Centrifugal Casting
संबंधित श्रेणियों का अन्वेषण करें


इस विक्रेता से अधिक उत्पाद



विक्रेता विवरण

जीएसटी सं - 33AAFFC6122Q2ZB
नाम
ग. टी. भारत
पता
पोस्ट बॉक्स नो. ५१२३ णो१२ नटेसा गौंडर लयौटी रथिनपुराई कोयंबटूर, तमिलनाडु, 641027, भारत
गलत विवरण की रिपोर्ट करें